
 中文简体
Hem / Nyheter / industri nyheter / Sandformar för metallgjutning: En komplett guide till process och material
industri nyheter
Sandformar för metallgjutning: En komplett guide till process och material
Sandformar för metallgjutning har varit en arbetshäst för gjuterier i århundraden, och de är fortfarande ett av de mest praktiska sätten att förvandla en designritning till en färdig metallkomponent. Från vattenpumphus och ventilhus till impellergjutgods och rördelar, sandformen är ofta det smartaste valet när delar är för komplexa för enkel bearbetning eller för dyra att tillverka med permanenta verktyg. I den här guiden förklarar vi hur sandformar är byggda, vilka material som gör att de fungerar bra och vad ett erfaret gjuteri ser efter i varje steg av processen.
Vad är sandformar för metallgjutning?
En sandform är ett hålrum bildat i komprimerad sand som tar emot smält metall under gjutningsprocessen. Formen börjar med ett mönster, som är en modell i full storlek av delens yttre form. Mönstret packas in i specialberedd sand så att sanden tar formen av delen. När mönstret tas bort är det tomma hålrummet redo att fyllas med flytande metall, och det hålrummet är det som ger det färdiga gjutgodset dess yttre form.
Eftersom varje sandform är gjord för en enda gjutning, erbjuder processen enorm flexibilitet. Vi kan producera ett litet parti reservdelar, en prototyp för en ny pumpkonstruktion eller en medelstor produktionsserie utan den höga verktygsinvesteringen som pressgjutning eller permanent formgjutning. Formen bryts normalt isär när metallen stelnar, men sanden kan återvinnas och återanvändas, vilket håller processen ekonomisk och effektiv.
Huvudtyper av sandformar
Alla sandformar beter sig inte på samma sätt. Rätt formningsmetod beror på legeringen, storleken på gjutgodset och graden av dimensionsnoggrannhet som delen kräver. De fyra vanligaste typerna för industriell användning är gröna sandformar, torra sandformar, no-bake formar och skalformar.
| Form typ | Pärm | Nyckelstyrka | Typisk användning |
|---|---|---|---|
| Grön sandform | Lera och vatten | Låg kostnad och enkel sandåtervinning | Pumphus, ventilhus, maskindelar |
| Torr sandform | Lera, bakad för styrka | Starkare formvägg och bättre ytfinish | Medelstora till stora gjutgods |
| Ej bakad form | Harts och härdare | Hög dimensionsnoggrannhet för tunga delar | Stora ventil- och maskingjutgods |
| Skalform | Hartsbelagd sand | Tunt kraftigt skal med bra ytfinish | Precisionsdelar i måttliga volymer |
I vår egen produktion är grönsandformar det vanligaste valet för vätskehanteringskomponenter. De är ekonomiska, snabba att förbereda och passar bra till delar med medelstor väggtjocklek som t.ex gjutgods för centrifugalpumpar .
 Centrifugalpumpgjutgods i rostfritt stål från Ningbo tillverkare Denna lista visar precisionsgjutgods av centrifugalpumpar i rostfritt stål, producerade av ett kinesiskt gjuteri med avancerad teknologi och exporterfarenhet, relevant när man jämför formtyper för vätskehanteringskomponenter med mellanvägg. Visa produkt →
No-bake formar kommer in i bilden när delen är tyngre och formen måste hålla sina dimensioner under en lång avkylningsperiod. Skalformar väljs när kraven på ytfinish är mer krävande och produktionsvolymen motiverar en något högre formkostnad. Varje metod har sin plats, och ett bra gjuteri rekommenderar alternativet baserat på gjutritningen snarare än en fast preferens.
Hur en sandform är gjord för metallgjutning
En pålitlig sandform är resultatet av noggrann förberedelse. Vi följer en disciplinerad sekvens i varje steg eftersom ett litet misstag i formen ofta visar sig senare som ett fel i gjutningen. De viktigaste stegen listas nedan.
- Förberedelse av mönster. Mönstret är byggt för att matcha detaljens geometri, med krympningstillägg och dragvinklar inkluderade så att det rent kan dras ur sanden.
- Sandberedning. Sanden blandas med det valda bindemedlet och eventuella tillsatser för att uppnå en stabil fukt- eller hartsnivå. Inkonsekvent sand är en av de vanligaste orsakerna till mögelrelaterade defekter.
- Formning och packning. Sanden packas runt mönstret i en formlåda. Enhetlig packning är väsentlig så att formen kan motstå trycket från den smälta metallen utan erosion.
- Kärninställning. Kärnor placeras i formen för att skapa inre passager, underskärningar och håligheter som inte kan formas av mönstret enbart. En väl understödd kärna är avgörande för delar som pumphjul som har flödeskanaler inuti.
- Form stängs. De två halvorna av formen, känd som cope och drag, är inriktade och fastklämda så att kaviteten behåller sin form under hällning.
- Hällning och stelning. Smält metall hälls genom inloppet och fyller hålrummet. Hälltemperatur, portdesign och ventilation påverkar hur rent metallen fyller formen.
- Shakeout och avslutning. Efter att metallen stelnat bryts formen bort och gjutgodset tas bort. Löpar och stigare skärs av och ytan rengörs före inspektion.
Bladimpellergjutgods är ett bra exempel på varför formtillverkningssekvensen är viktig. De interna flödespassagerna som bestämmer den hydrauliska prestandan bildas av kärnor, och om formen skiftar eller kärnan rör sig under gjutning kommer pumphjulet inte att matcha designen. Noggrann formgjutning är det som skyddar den sista delens geometri.
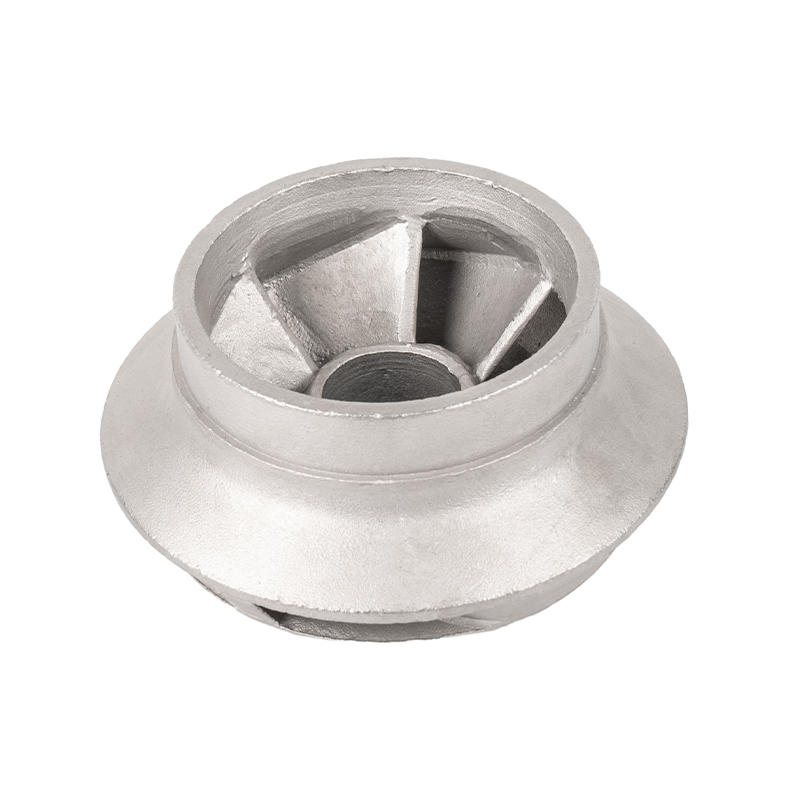 Precisionsbladsimpellergjutgods i rostfritt stål Bladimpellergjutgods beror på korrekt kärna placering under gjutning. Denna leverantörs precisionsgjutgods av rostfritt stål är värda att överväga för applikationer där interna flödespassager måste matcha hydrauliska designkrav exakt. Visa produkt →
När gjutgodset har tagits bort från formen, går det igenom rengöring och inspektion före eventuell sekundär bearbetning. Många köpare ser den verkliga kvaliteten på gjutningen först i detta skede, men resultatet bestäms mycket tidigare, under själva formtillverkningsprocessen.
Vanliga sandmögeldefekter och förebyggande metoder
När en sandgjuten del misslyckas med inspektionen ligger grundorsaken ofta i formen. Genom åren har vi lärt oss att de flesta defekter kan härledas till sandkvalitet, packning eller avluftning. Att förstå dessa defekter hjälper oss att lösa dem snabbt och förhindrar upprepade problem i pågående produktion.
| Defekt | Huvudorsak | Förebyggande |
|---|---|---|
| Sand inkludering | Lös sand tvättas in i den smälta metallen | Starkare packning, mögelbeläggning, kontrollerad hällning |
| Porositet | Gas fångad under stelning | Bättre ventilation, kontrollerad fukt, korrekt hälltemperatur |
| Mögelskifte | Felinriktning mellan cope och drag | Säkert monterade kolvar och exakta lokaliseringsstift |
| Skorpor | Ytsand expanderar och spricker under gjutning | Kontrollerad fukt, förbättrad packning, tillräcklig bakning |
| Krymphålighet | Stelning matas inte av stigrör | Optimerad stigarposition och grinddesign |
Det är just dessa problem vi utvärderar när vi granskar en ny gjutkonstruktion. En liten justering av formen, som att lägga till en ventil eller ändra bindemedelsförhållandet, kan göra skillnaden mellan en pålitlig del och en skrotad häll.
Att välja en sandform för dina gjutna komponenter
Hur vet du om en sandform är rätt tillvägagångssätt? Enligt vår erfarenhet beror beslutet på fyra faktorer: delstorlek, geometrisk komplexitet, produktionskvantitet och legering. Stora eller tunga komponenter är nästan alltid bättre lämpade för en sandform än till en permanent form. Delar med inre passager, såsom ventilportar, drar nytta av möjligheten att placera kärnor exakt där de behövs. När beställningskvantiteten är låg eller medelhög, håller den låga verktygskostnaden för sandformning enhetspriset realistiskt, och eftersom järn, stål, rostfritt stål och aluminium alla kan hällas i sandformar, är legeringen sällan anledningen till att undvika processen.
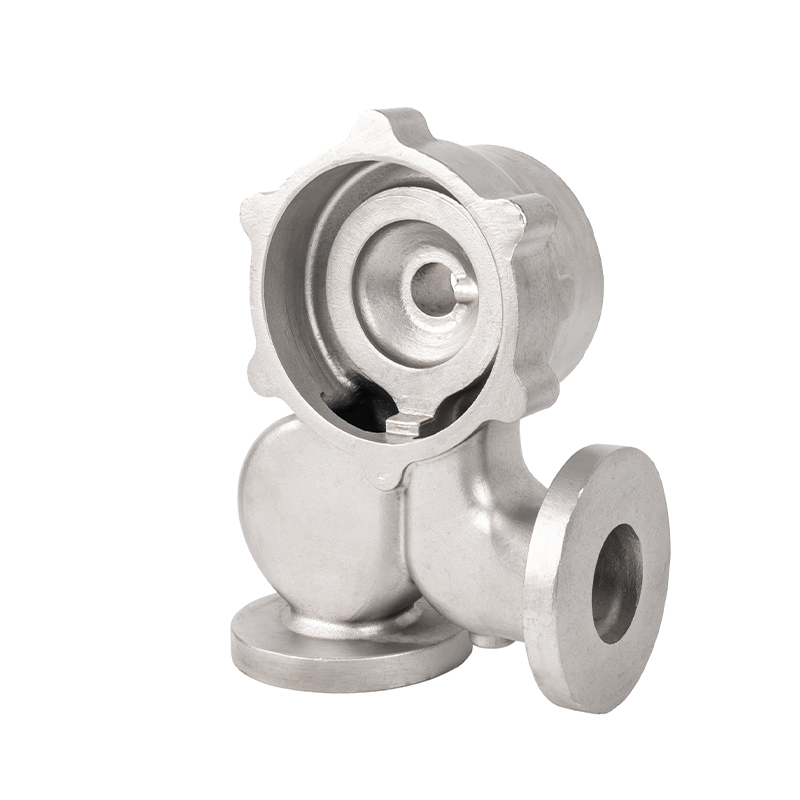
Kulventilgjutgods är ett typiskt exempel från vårt verkstadsgolv. En kulventils kropp behöver tunga väggsektioner, noggrann portinriktning och bra tätningsytor. En väl förberedd sandform håller dessa dimensioner medan metallen svalnar, och vår efterbehandling gör att tätningsytorna når den standard som krävs. Om du vill se hur detta fungerar i praktiken, vår artikel om sandgjutningsprocessen för vattenpumpsgjutgods går igenom stegen att forma, hälla och avsluta en vätskehanteringskomponent.
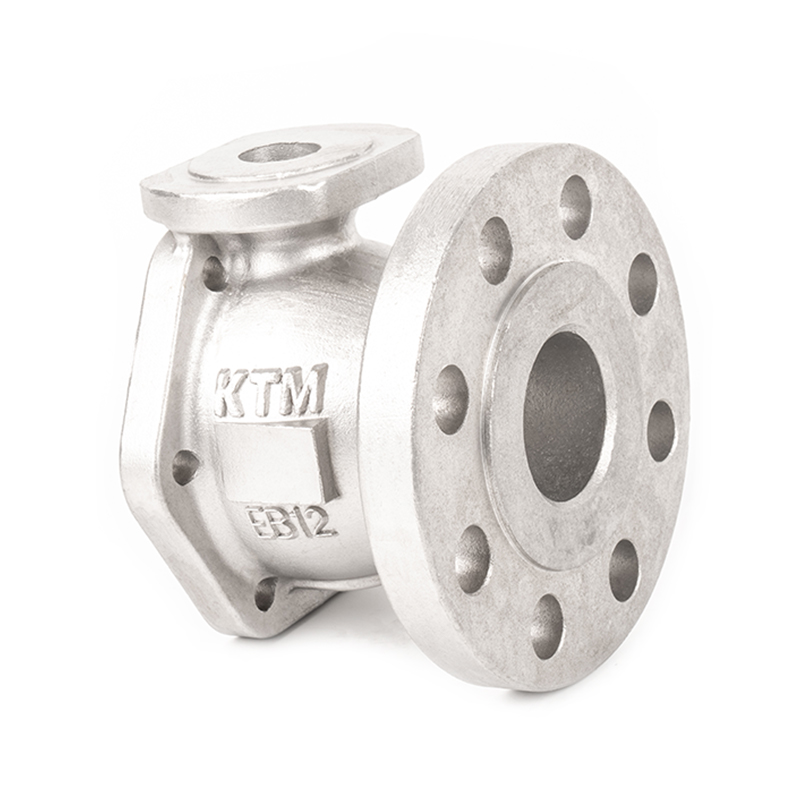 Kulventilgjutgods i rostfritt stål för tunga väggsektioner Kulventilgjutgods behöver tunga väggar, noggrann portinriktning och bra tätningsytor. Denna leverantörs precisionsgjutgods av rostfritt stål passar medelstora till stora komponenter där sandformning balanserar styrka, kostnad och ledtid. Visa produkt →
För köpare som jämför processer sida vid sida handlar frågan oftast om volym och ytfinish. När ett stort antal små detaljerade delar behövs kan andra metoder som investeringsgjutning vara mer effektiva. För medelstora till stora komponenter med solida tvärsnitt ger sandformning en stark balans mellan styrka, kostnad och ledtid.
Sandformar för metallgjutning är inte en föråldrad teknik; de är en praktisk, beprövad lösning som fortsätter att tjäna modern tillverkning väl. De ger gjuterier flexibiliteten att hantera en mängd olika delar och legeringar samtidigt som kostnaderna är förutsägbara. Framgången för en sandgjuten komponent beror på noggrann mönsterdesign, konsekvent sandförberedelse och disciplinerad formning. När dessa grunder hanteras på rätt sätt kan en sandform producera gjutgods som uppfyller krävande serviceförhållanden i flera år. Om du har en komponent som skulle kunna passa bra för sandgjutning, kommer våra ingenjörer gärna att granska ritningen och rekommendera den mest pålitliga metoden.
RELATERADE PRODUKTER
Har du frågor? Vänta inte, Låt oss prata!
Kontakta oss
- Tel: +86-13967888380 / +86-13685858588
- +86-0574-86183698 / +86-0574-86183685
- Fax: +86-0574-86183696
- Email: [email protected]
[email protected] - Add: Nr 68, Jiangbin Branch Road, Beilun Xiaogang Joint Development Zone, Ningbo, Zhejiang, Kina.
QR-kod
Copyright © Ningbo Etdz Andrew Precision Cast Co., Ltd. Alla rättigheter reserverade

